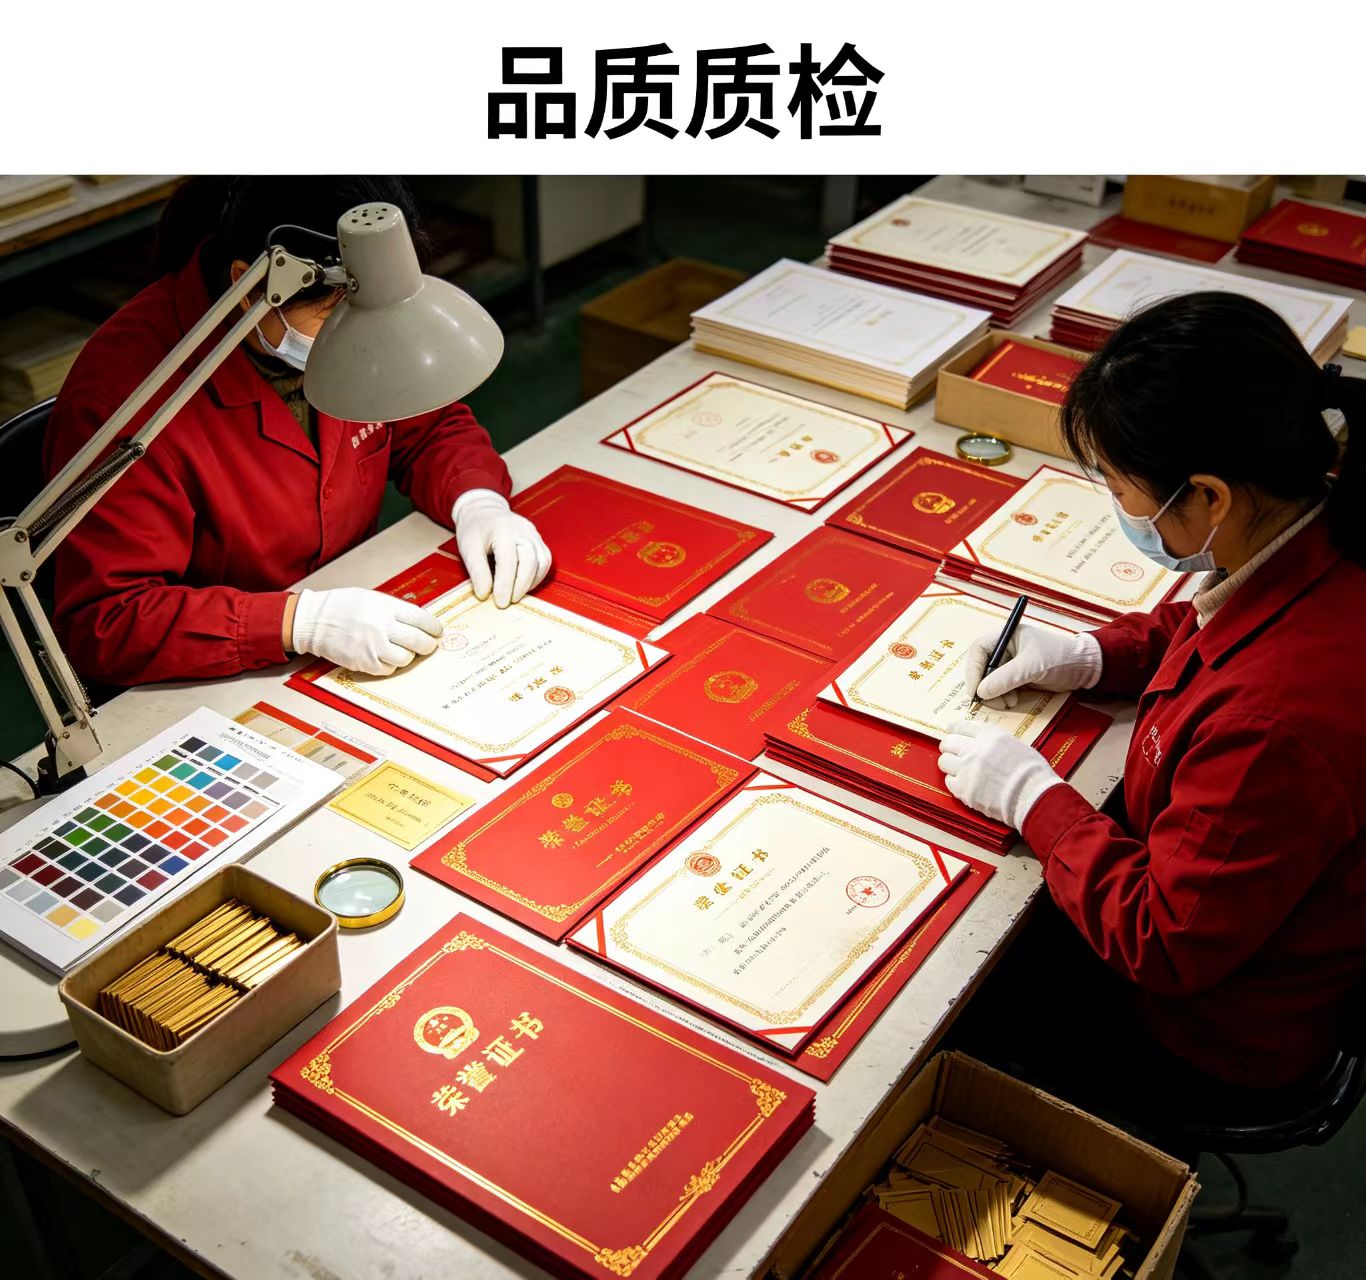
你上次拿到一张质感糟糕的证件是什么时候?塑料膜起泡、字迹模糊、边角毛糙——说白了,这种体验就像买了双假鞋,一眼就被看穿。我做了八年证卡耗材评测,经手过三千多张样品,今天不聊虚的,就从历史演变的角度聊聊证件制作高质量到底靠什么撑起来。
手工时代:一张证件要过七道手,慢但真有温度
2005年我在一家老牌制证厂待过三个月。那时候做一张高质量证件,流程长到离谱:排版、出菲林、晒网、调墨、丝印、覆膜、裁切——七道工序全靠师傅手感。厂里最牛的李师傅,调专色墨能闭着眼配出Pantone 286C,误差不超过2%。他做出来的证件,边角圆润得像鹅卵石,覆膜二十年不起泡。
但问题也明显:一天最多出八十张,废品率12%。赶工期的时候,全厂通宵是家常便饭。
坦白讲,那个年代的证件制作高质量是拿时间和人工堆出来的。成本高得吓人,一张特种证件报价能到三位数。你说值不值?看场景——外交证件、老会员卡,手工质感确实没法替代。可要是批量做工作证、学生证,这效率能急死人。
数码印刷入场:效率翻了40倍,但质量真的稳了吗?
2012年前后,HP Indigo和柯尼卡美能达的数码印刷机开始大规模进厂。我跟踪过东莞一家中型制证商的转型:同样八十张的日产量,数码线两小时搞定,色彩一致性用分光光度计测,ΔE能压在1.5以内——肉眼基本看不出色差。
速度上来了,证件制作高质量的“门槛”却变味了。有些厂子为了压价,用180g铜版纸替代250g白卡,覆膜从BOPP换成预涂膜,手感差一大截。你拿到手一摸就知道——薄、软、边角割手。
所以数码印刷不是万能药。设备到位了,材料偷工减料照样白搭。我在证卡材料选型指南里专门列过不同厚度白卡的弯折测试数据,有兴趣可以翻翻。
证件制作高质量的3个硬指标,别被“高清”忽悠了
市面上喊“高清证件”的太多了。怎么判断?我总结三个能直接上手测的硬指标:
- 色牢度:拿75%酒精棉片擦二十下,国标要求ΔE≤3。很多便宜货擦五下就掉色,这种直接pass。
- 层间剥离强度:覆膜和卡基的粘合强度低于1.5N/cm,用半年必起泡。工厂用拉力计测,你自己掰一角试试——撕开时带纸毛才算合格。
- 裁切精度:高质量证件的圆角半径误差控制在±0.1mm。拿游标卡尺量四个角,差超过0.2mm就是刀模该换了。
2019年我测过一批号称“德国技术”的证卡,酒精一擦直接糊成抽象画。后来查出来是UV墨没完全固化——设备参数调错了。所以别迷信产地,看实测数据。
从PVC到PET-G:材料迭代才是高质量的暗线
很多人盯着印刷精度,忽略了基材。2000年代初清一色PVC,便宜但含氯,焚烧处理麻烦。2015年后PET-G开始铺开——同厚度下弯折强度高30%,还不含卤素。日本一家厂子2018年推出的生物基PET卡,我拿样品泡了72小时盐水,尺寸变化率0.08%,比PVC稳得多。
材料变了,证件制作高质量的评判标准也得跟着改。以前看覆膜平整度,现在得看基材的耐候性和环保认证。欧盟EN 13432可堆肥认证的卡基,成本贵四成,但出口单子没它真不行。
未来三年:数字水印和可变数据,高质量的定义要改写
去年深圳安博会上,我见到一台理光喷头改装的证卡机,能在一张卡上同时打微缩文字和可变二维码——精度到1200dpi。这意味着什么?每张证件的防伪信息可以完全不同,证件制作高质量从“做得漂亮”往“做得唯一”拐弯。
当然,设备贵得离谱,一台顶三台传统数码机。中小厂子跟不跟?我的判断是:批量证件走数码+材料升级路线,特种证件保留手工后道工序——两条腿走路才稳。别一刀切。
回头开头那个问题——传统手工和数字印刷谁更胜一筹?我的答案是:看你要什么。要温度和独一无二,手工后道不能丢;要效率和一致性,数码线是基本盘。但不管走哪条路,证件制作高质量的底线没变过——材料不糊弄、工序不缩水、检测不偷懒。你把这三条守住了,客户拿到手的那一下,心里自然有数。